


スイスのCNC機械加工
最大長さ 最大 300 mm
公差 ±0.0127 mm (±0.0005")
表面仕上げ Ra 0.4μm
L/D比 最大30:1
100、000+ 個までのプロトタイプ
スイスCNC加工とは何ですか?
スイスCNC加工(としても知られています)スイス式旋削-, スイスネジ加工、 またはスライド-主軸台回転)は、1 つの特徴的な機械的特徴を中心に構築された高精度旋削プロセスです。-ガイドブッシュは切削工具からわずか数ミリメートルの位置にあります.
ワークピースがチャックにクランプされ、工具が部品 - に移動する従来の CNC 旋盤 - とは異なり、スイス機械は工具接触点で棒材を静止させます。の主軸台が軸方向にスライドZ- 軸に沿ってバーをガイド ブッシュに送り込み、サポートされていないストックがブッシュからわずか数ミリメートル飛び出すようにします。切削工具は常に完全にサポートされた材料と噛み合います。

この 1 つの設計選択により、標準的な旋盤では再現できない 3 つの結果が生じます。
たわみを解消しました。従来の旋盤では鞭打ったりビビったりするような長くて細いワークピースは、カットのすぐ隣でサポートされるため、剛性が保たれます。
公差は 5 ~ 10 倍に厳しくなります。この部品は曲がらないため、スイスの機械は通常、生産実行では ±0.0005 インチ (±0.0127 mm)、重要なフィーチャでは ±0.0002 インチ (±0.0051 mm) を維持します。
サブ-スピンドル + ライブツーリング。切断が完了すると、パーツは裏面加工用の 2 番目のサブスピンドルに転送されます。その間、ライブツールのタレットは、2 番目のセットアップを行わずにフライス加工、溝加工、穴あけを実行します。{0}{1}
直径が小さい、または L/D が大きい部品がありますか?{0}}スイス CNC の実現可能性レビューのために図面をアップロード →
スイスCNC機械加工を選ぶ理由?
スイス機械加工は従来の旋削加工に代わるものではありません -。特定のカテゴリの部品に特化したプロセス。部品の直径が小さく、長さが長く、公差が厳しい場合、または中心から外れた形状が必要な場合、スイスは標準的な品質、コスト、リードタイムを上回ります。{1}}
サブ-直径38 mm、サブミル公差
ガイドブッシュはバーをカッターから数ミリメートル以内に保持するため、Ø1.5 mmのピン形状であっても、たわみによる誤差を生じることなく±0.0005インチを保持できます。{2}}。
高い長さ-対-直径の比率
(最大30:1)
従来の旋盤では回転してしまう細長い部品 - の骨ねじ、センサー プローブ、液体針 - は、ブッシュが切断をサポートするため安定しています。
多軸ライブ ツーリング-
1 つのセットアップで
クロスドリル穴、平面フライス、長穴、六角穴、オフセンターフィーチャーは、二次治具を使用しない-回転と同じ設定で加工されます。-
びびりの低減と表面仕上げの向上
ワークピースが完全にサポートされているため、切削抵抗は低く抑えられ、びびりは最小限に抑えられ、機械加工時に Ra 0.4 μm の表面仕上げが達成可能です。-
生産-グレードの効率
バー送りは自動で、サブスピンドルにより裏面加工が可能です。また、サイクル タイムは通常 1 桁秒で計測され、1,000 ~ 100 個の加工に最適です。000+
材料の多様性
スイスの機械は、基本的なプロセスを変えることなく、316L や Ti-6Al-4V から真鍮、テルル銅に至るまであらゆるものを切断します。
スイスがあなたの役割に適しているかどうかわかりませんか?図面をお送りいただければ、形状に基づいてスイスの標準 CNC 旋削加工、または 5 軸加工をお勧めします →
スイス CNC 加工の仕様と機能
当社のスイス式機械は、精度を犠牲にすることができない医療、防衛、エレクトロニクス用途向けに構成されています。{0}
| 仕様 | スイスのCNC加工能力 |
| 加工タイプ | スライディング主軸台、ガイド ブッシュ、サブ-スピンドル、多軸ライブ ツーリングを備えたスイス-式旋削加工 |
| 棒材直径 | Ø0.5 mm – Ø38 mm (0.02インチ – 1.5インチ) |
| 一般的な直径範囲 | Ø1.5 mm – Ø25 mm (ガイドブッシュ剛性のスイートスポット) |
| 最大加工長さ | 軸方向パスあたり最大 300 mm (サブ-スピンドル ピックオフ-を使用すると長さが長くなります) |
| 長さ-対-の比率 | ガイドブッシュサポートにより最大 30:1 |
| 標準公差 | ±0.0127mm (±0.0005インチ) |
| 重要な機能の許容範囲 | ±0.0051 mm (±0.0002") を達成可能 |
| 表面粗さ(加工時) | Ra 0.4 μm (16 μインチ)。 Ra0.2μm 二次研磨あり |
| 軸 | 機械に応じて 5 ~ 13 軸: X、Y、Z、プラス C- 軸、サブ-主軸 C- 軸、およびライブ工具回転- |
| ライブツール操作 | フライス加工、穴あけ、クロス穴あけ、溝加工、多角形旋削、ローレット加工、偏心加工 |
| サブ-スピンドル機能 | 裏面加工、部品全体の完成、部品のオフロード |
| ねじの種類 | メートル法、UNC、UNF、NPT、BSP、BA、M0.6 までのカスタムねじ |
| 材料 | ステンレス (303、304、316L、17-4 PH、15-5 PH)、チタン (Gr2、Gr5/Ti-6Al-4V、Gr23/ELI)、真鍮 (C36000、C26000)、銅 (C11000、C14500)、アルミニウム (6061、7075)、エキゾチック合金(インコネル、モネル) |
| 最小フィーチャーサイズ | Ø0.3 mm 穴、M0.6 ネジ、0.2 mm スロット (形状-に依存) |
| 検査 | 三次元測定機、光学式コンパレータ、レーザーマイクロメータ、ピンゲージ、ねじゲージ、表面粗さ計 |
| CADフォーマット | STEP、STP、IGES、X_T、SLDPRT、パラソリッド、DWG、DXF、PDF |
| 生産量 | プロトタイプ(5~50 個)、少量-個(50~1,000 個)、量産(1,000~100 個、000+ 個) |
| 認証 | ISO 9001、材料認証 (MTC)、CMM 検査レポート、リクエストに応じて FAI |
実際に達成可能な公差、表面仕上げ、最小形状サイズ、最大部品寸法は、材料グレード、部品形状、工具の選択、および図面要件によって異なります。
重要なフィーチャに ±0.0002 インチの公差が必要ですか? 公差の実現可能性レビューのために図面を送信してください →
スイス CNC 対 CNC 旋削対. 5-軸加工
間違ったプロセスの選択は、精密 CNC プロジェクトで犯し得る最も高くつく間違いです。- サイクル タイム、工具コスト、スクラップ率が増加します。以下の比較を使用して、部品の形状に適したプロセスを特定してください。

| 要素 | スイスのCNC機械加工 | CNC旋削加工 | 5軸CNC加工 |
|---|---|---|---|
| 一般的な部品の直径 | Ø0.5~Ø38mm | Ø3~Ø300mm | N/A (角柱状部品) |
| L/D比能力 | ガイドブッシュを使用すると最大 30:1 | 特別なサポートなしで最大 4:1 | N/A |
| 標準公差 | ±0.0127mm (±0.0005インチ) | ±0.01mm | ±0.02 mm(代表値)、±0.005 mm(位置決め) |
| 表面仕上げ(機械加工のまま) | Ra0.4μm | Ra0.8μm | Ra0.8μm |
| ワークホールディング | ガイドブッシュ+コレット(バーフィード) | チャック(3爪、4爪、コレットチャック) | バキュームテーブル、治具、またはバイス |
| オフセンター機能- | ライブツーリングによるクロスホール、フラット、スロット、六角 | 制限付きの - には通常 2 回目のセットアップが必要です | 優れた - の完全な 5 軸輪郭加工 |
| セットアップ数 | 1 つ (ライブツーリング + サブ-スピンドル) | 1回転、2次は複数回転 | 5 面パーツ全体に 1 つ |
| 最適な用途 | マイクロピン、骨ネジ、コネクタ、流体フィッティング、センサープローブ | シャフト、ブッシュ、継手、大型フランジ | ハウジング、インペラ、マニホールド、複雑な輪郭 |
| 生産量の強さ | 大量の小型部品- | プロトタイプから量産まで | プロトタイプから中間ボリュームまで- |
| マテリアルスイートスポット | チタン、316L、真鍮、PEEK、銅 | 大型バーを含む幅広いラインナップ | アルミニウム、ステンレス、チタン、プラスチック |
あなたにとってどのプロセスが適切ですか?
スイスCNCを選択 →小径(< Ø38 mm), high L/D ratio (>4:1)、極度の精度 (±0.0005 インチ以上)、中心から外れた特徴、または小さな円筒形部品の大量生産-。
CNC旋削加工を選択してください→ Larger diameters (>Ø38 mm)、短いシリンダ、精度が要求されないプロトタイプ旋削、またはØ38 mmを超えるチャックを必要とする部品。
5 軸加工を選択してください →複雑な 3D 輪郭、多面特徴、深い空洞、または航空宇宙構造コンポーネントを備えた角柱部品。-。
1 つの部品でフライス加工 + スイス旋削が必要ですか?私たちのを参照してくださいCNC 旋盤-フライス加工部品サービス。
平らな角柱状の部品が必要ですか?私たちのを参照してくださいCNC フライス加工部品サービス。
どのプロセスが自分の役割に適しているかわからない場合は、図面をアップロード - 適切なプロセスをお勧めします →
スイス CNC で加工される材料

ステンレス鋼
303・304・316L・316LVM・17-4PH・15-5PH
医療器具、サージカルピン、流体継手、センサーハウジング、バルブステム

チタン
グレード 2 (CP-Ti) · グレード 5 (Ti-6Al-4V) · グレード 9 · グレード 23 (Ti-6Al-4V ELI)
骨ネジ、歯科インプラント、脊椎コンポーネント、航空宇宙用ファスナー、防衛ハードウェア

真鍮と青銅
C36000 (自由加工-) · C26000 · C46400 (海軍真鍮) · C14500 (テルル銅)
電子コネクタ、接点、端子、流体継手、装飾ハードウェア

銅
C11000(ETP)・C10100(OFE)・C10200(OFHC)・C12200(DHP)
電気接点、RF部品、熱伝導体、半導体部品

アルミニウム
6061-T6 · 7075-T6 · 2024-T3 · 5052
軽量の航空宇宙用ピン、電子ハウジング、センサーコンポーネント

珍しい合金
インコネル625・インコネル718・モネル400・MP35N・L605
航空宇宙用ファスナー、防衛ハードウェア、化学処理、ダウンホール工具
上記にリストされていない特定の材質グレードを使用しますか?レビューのために図面と材料の要件をお送りください →
スイス CNC で加工する一般的な部品
以下は、当社が定期的に実行している代表的な部品タイプです。それぞれの製品は、スイス型のセットアップにふさわしい小さな機能、厳しい公差、生産量を兼ね備えています。-


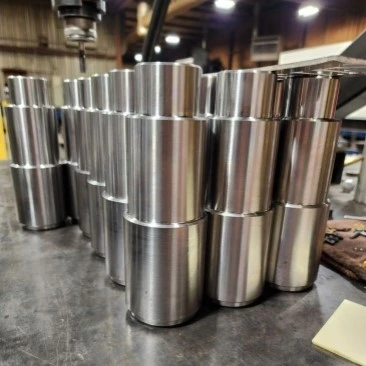
| 部品の種類 | 一般的なサイズ | 共通の材料 | 代表的な産業 |
|---|---|---|---|
| 骨ねじおよび整形外科用ピン | Ø1.5~6mm×10~100mm | Ti-6Al-4V ELI、316L VM | 医療インプラント、外傷、脊椎、歯科 |
| センサーピンとプローブ | Ø1~10mm×5~80mm | 316L SS、タングステンカーバイド、チタン | 産業用センサー、航空宇宙計装、医療診断 |
| 電子コネクタおよび接点 | Ø2~15mm×5~60mm | C36000真鍮、C14500テルル銅、ベリリウム銅 | エレクトロニクス、RF、半導体、通信 |
| 時計および計器部品 | Ø0.5~5mm×1~30mm | 316L SS、真鍮、硬化鋼 | 時計製造、精密機器、光学アセンブリ |
| 流体システム継手 | Ø3~25mm×10~100mm | 303/316 SS、真鍮、PEEK | 医療流体工学、実験器具、分析機器 |
| 航空宇宙用ピンおよびファスナー | Ø1~15mm×5~150mm | Ti-6Al-4V、17-4 PH、A286、インコネル 718 | 航空宇宙構造、着陸装置、防衛 |
| ミニチュアシャフトおよびブッシュ | Ø1~30mm×5~200mm | 焼入れ鋼、440C、316L | モーター、ギアボックス、計器、流体ポンプ |
| カスタムのマイクロ-機械加工コンポーネント | Ø0.5~38mm×1~300mm | アプリケーション-固有 | 業界を超えたカスタム精密部品- |
カスタムのスイス機械加工部品をお持ちですか?製造可能性のレビューのために図面を送信 →
スイス機械加工部品の表面仕上げ
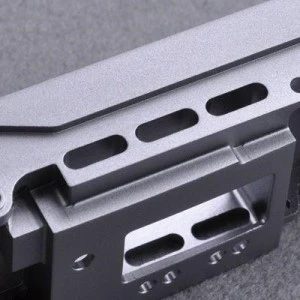
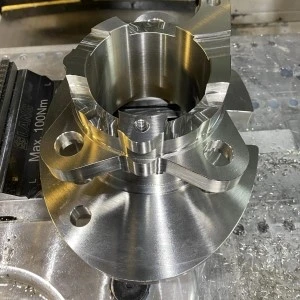
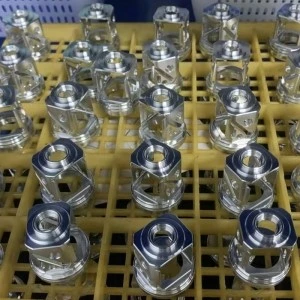
表面仕上げは、多くの場合、寸法公差と同様に重要です -。特に、表面の完全性が疲労寿命、耐食性、生体適合性に影響を与える医療、航空宇宙、流体システムの用途では-。スイス-機械加工部品は通常、機械加工後に二次仕上げ加工を受けます。
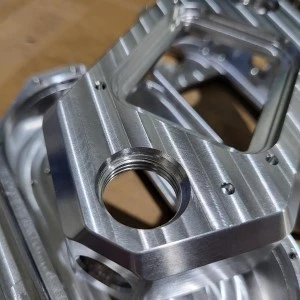
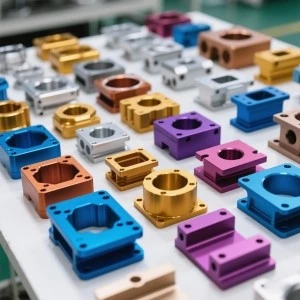




| 仕上げる | 適用材料 | 一般的な使用方法 |
|---|---|---|
| 電解研磨 | 316L、17-4PH、チタン、ニチノール | 医療インプラントと外科器具 - は、微細なバリを除去し、耐食性を向上させ、表面粗さを 50% 低減します。- |
| 不動態化 | ステンレス鋼 (300 & 400 シリーズ) | 医療、食品、化学加工部品に関する ASTM A967 / AMS 2700 準拠。 |
| アルマイト処理(タイプII / タイプIII) | アルミニウム (6061、7075、2024) | 航空宇宙およびエレクトロニクス - タイプ II は化粧品、タイプ III (ハードコート) は摩耗面用です。 |
| 四三酸化鉄皮膜 | 炭素鋼、合金鋼、ステンレス | 防衛および工具 - 軽度の耐食性、低反射率。 |
| 無電解ニッケルめっき | スチール、ステンレス、真鍮、銅、アルミニウム | 小型精密部品の均一な厚さ - は、耐摩耗性とはんだ付け性を向上させます。 |
| ゴールド/シルバーメッキ | 真鍮、銅、ベリリウム銅 | 電子信号の完全性とコネクタ接点の腐食保護。 |
| タンブリング・振動仕上げ | すべての金属とプラスチック | 小ロット部品のエッジブレイク、バリ除去、表面の改善。 |
| 熱処理 | 17-4 PH、15-5 PH、4140、工具鋼 | 航空宇宙および高強度用途向けの H900、H1025、H1150 条件。-公差が厳しい場合は、前-熱-処理機械加工を推奨します。 |
特定の仕上げや認証が必要ですか?図面と仕上げ要件を送信して確認してください →
スイス CNC 加工の設計ヒント
クリティカル許容値を合理的に保つ
スイスの機械では標準公差 ±0.0127 mm (±0.0005 インチ) が一般的ですが、公差を ±0.0051 mm (±0.0002 インチ) 未満に厳しくすると、コストと検査時間が大幅に増加します。超厳しい公差は-圧入直径、シール面、嵌合形状など-本当に必要な形状にのみ適用し-、その他の部分では標準公差を使用します。
直径-と-の長さの比率を尊重する
ガイド ブッシュは切断をサポートしますが、ブッシュとカッターの間のサポートされていない長さは依然として制限されています。一般的なガイドライン: 直径 Ø5 mm を超える場合は L/D を 30:1 未満に保ち、直径 Ø2 mm 未満の場合は 20:1 未満に保ちます。長くて細いパーツには、特別な工具やセンターサポートが必要になる場合があります。
現実的な最小限のフィーチャーを指定する
Swiss では、Ø0.3 mm の穴、M0.6 ネジ、0.2 mm のスロットといった小さなフィーチャを実現できますが、微細なフィーチャは特殊な工具と遅い送りによりコストが急速に上昇します。-絶対に必要な場合を除き、可能な限り最小フィーチャを穴の場合は Ø0.5 mm+、ネジの場合は M1.0+ まで増やしてください。
標準のねじサイズを使用する
標準メートル (M1.0 ~ M16)、UNC (#0 ~ #12)、および UNF ねじサイズが在庫され、工具も用意されています。カスタムねじ、左ねじ、特殊なピッチにはカスタム ツールが必要であり、コストとリードタイムが追加されます。
工具のクリアランスを計画する
クロスドリル穴、フライス平面、外径または肩付近のスロットには、ライブツール用に適切なクリアランスが必要です。{0}可能であれば工具直径の少なくとも 1 倍のクリアランスを設け、バリ取りや検査が困難な鋭角で交差する交差穴を避けてください-。-。
ビレットではなく棒材を選択してください
スイスの機械が棒材を連続的に供給します。部品の長さが 300 mm 未満の場合は、個々のビレットを装填するよりも棒材供給用の設計の方が効率的であり、セットアップ コストが大幅に削減されます。
可能な場合は操作を結合する
ライブツーリングにより、フライス加工、穴あけ、溝加工、旋削が 1 回のセットアップで可能になります。機能を複数の部品に分割するのではなく結合する-単一のスイス機械加工アセンブリ-は、ろう付けまたはプレスで一緒に加工された 2 つの部品よりも安価です。
スイス機械加工部品の無料 DFM レビューをご希望ですか?3D モデルをお送りください。24 時間以内に最適化の提案を返信いたします →
提供される業界とアプリケーション

航空宇宙と防衛
ファスナー、ピン、リベット
センサーハウジング
着陸装置コンポーネント
アビオニクスコネクタ
油圧継手

エレクトロニクスおよび半導体
RFコネクタ
テストプローブピン
コンタクトピンとソケット
センサーリード線
ハーメチックフィードスルー
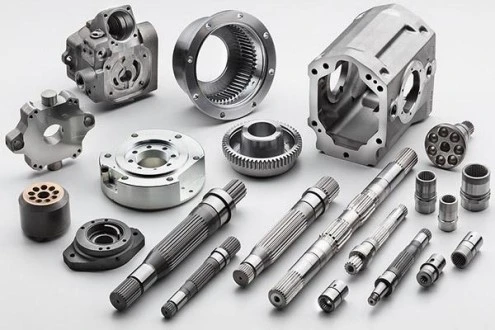
計測機器と光学機器
光学機器シャフト
レーザーシステムのコンポーネント
分析機器のフィッティング
センサーピンとプローブ

時計製造とジュエリー
時計のムーブメントピン
小型ギアとシャフト
ジュエリーの発見物
装飾金具
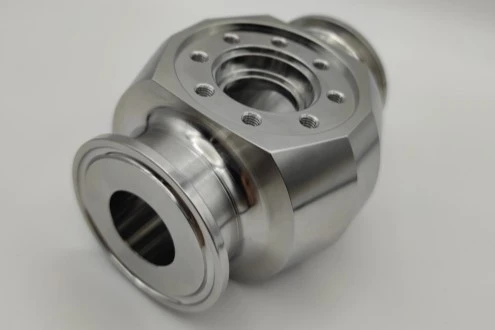
流体システムとポンプ
バルブステムとシート
マニホールド継手
有刺コネクタ
ポンプシャフトとローター
分析流体学
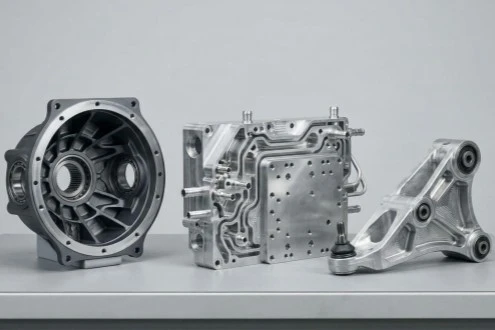
医療機器とインプラント
骨ネジ、ピン、プレート
手術器具
歯科インプラントとアバットメント
カテーテルのコンポーネント
診断プローブのヒント
スイスのCNC機械加工の品質管理
公差±0.0005インチのØ5 mm未満の部品はノギスのみに依存することはできません。当社の検査ワークフローは、光学測定、CMM、重要な寸法の100%サンプリングを組み合わせています。


| 検査項目 | 方法・装置 |
|---|---|
| 材質の検証 | PMI (ポジティブマテリアル識別) + MTC トレーサビリティ |
| 寸法検査(標準) | ピンゲージ、マイクロメーター、ノギス、オプティカルコンパレータ |
| 重要な寸法 | 3 µm 精度の CMM 検査 (Zeiss / Hexagon) |
| 幾何公差 (GD&T) | 完全なデータムアライメントを備えた CMM |
| スレッド | Go / No-Go ねじゲージ、光学式ねじ測定 |
| 表面粗さ | プロフィロメーター (ISO 4287/4288 に基づく Ra 測定) |
| 目視・バリ検査 | 小型部品用の10~30倍の実体顕微鏡 |
| 最終検査 | 重要な寸法に関しては 100%。非クリティカルな場合の AQL サンプリング- |
| 検査報告書 | 寸法レポート (標準);リクエストに応じて FAI、CMM、および PPAP |
| 認証 | ご要望に応じて ISO 9001、RoHS、REACH 準拠 |
梱包とリードタイム
小さな部品は、大きな機械加工部品とは異なる取り扱いが必要です。当社のパッケージは、輸送中にØ0.5 mmのピンと繊細な医療部品を清潔に保ち、分離し、損傷しないように設計されています。

梱包オプション
バルクトレイ:-大量の小型部品用のコンパートメント仕切り付きの帯電防止プラスチック トレイ。-
個別のPEバッグ:各部品は清潔さのために密封されています-医療および食品グレードのコンポーネントの標準-。
ブリスター/真空成形トレイ:{0}}特定の方向要件を持つ部品用のカスタム キャビティ トレイ。
EPE フォームインサート:カートン内のカスタムカットフォームは、デリケートなコンポーネントや精密な研磨コンポーネントに適しています。{0}
輸出カートン:5層段ボール、部品番号、材質、ロット、PO番号のラベルが付いています。
木箱:大量の大量注文や 200 mm を超える壊れやすい長いシャフト部品の場合。{0}}
リードタイム
| 注文タイプ | 一般的なリードタイム |
|---|---|
| 試作品(5~50個) | 7~10営業日 |
| 少量生産(50 ~ 500 個)- | 10~15営業日 |
| 生産量(1,000~10,000個) | 15~25営業日 |
| 大量生産(10,000+ 個)- | 25~35営業日 |
| お急ぎサービス | 3~5営業日(在庫状況はお問い合わせください) |
よくある質問
Q: スイス CNC 加工とは何ですか?また、標準的な CNC 旋削加工とどう違うのですか?
A: スイスの CNC 加工では、切削工具から数ミリメートル以内に配置されたガイド ブッシュを通して棒材を供給するスライド主軸台を使用します。ガイドブッシュが工具接触点でワークをサポートし、従来の旋盤で発生するたわみを解消します。そのため、スイス-タイプの機械は、長さ対直径の比率が高く(最大 30:1)、±0.0127 mm(±0.0005 インチ)までの厳しい公差を備えた小さな直径の部品(通常は Ø38 mm 未満){3}} の部品に最適です。標準的な CNC 旋削加工はワークピースを保持するためにチャックを使用するため、より大きな直径で短い部品に適しています。
Q: スイス CNC 加工できる直径範囲は何ですか?
A: スイスの CNC マシンは通常、Ø0.5 mm から最大 Ø38 mm (1.5 インチ) までの棒材を扱います。スイートスポットはØ1.5~25 mmで、ガイドブッシュが最大の剛性メリットをもたらします。 Ø38 mm を超える部品の場合は、通常、従来の CNC 旋削加工の方がコスト効率が高くなります。-
Q: スイス CNC 加工ではどのような公差を達成できますか?
A: スイス-タイプの機械の標準公差は ±0.0127 mm (±0.0005 インチ) です。医療機器の寸法や航空宇宙用ピンの直径などの重要な機能については、±0.0051 mm (±0.0002 インチ) 以上の公差が日常的に維持されています。機械加工のままでは Ra 0.4 μm (16 μin) の表面仕上げが可能で、二次研磨では Ra 0.2 μm を実現できます。
Q: スイスの CNC は、Ti-6Al-4V ELI のような医療グレードのチタンを機械加工できますか?{0}?
A: はい。スイス CNC は、Ti-6Al-4V ELI (グレード 23)、商用純チタン (グレード 2)、316L VM ステンレス鋼で製造された医療インプラントや外科器具に広く使用されています。厳しい公差、良好な表面仕上げ、バリのないエッジは医療用途にとって重要であり、スイスの機械は適切に固定され工具を使用することでこれらすべてを実現します。
Q: スイス CNC 加工の見積もりにはどのようなファイル形式を使用できますか?
A: STEP、STP、IGES、X_T、SLDPRT、Parasolid 形式の 3D モデルと、PDF、DWG、または DXF の 2D 図面を受け入れます。スイス加工に関する最良の DFM フィードバックを得るには、3D モデルと GD&T 公差を備えた 2D 図面が理想的です。
Q: スイス CNC 加工の最小注文数量はいくらですか?
A: 厳密なMOQは適用されません。スイスの機械は大量生産向けに設計されているため、数量が増えると単価が急激に下がります。-認定ビルドではプロトタイプの数量は 5 ~ 50 個が一般的で、生産は 1,000 ~ 100 個の000+個が一般的です。
Q: スイス CNC 機械加工部品の納期はどのくらいですか?
A: プロトタイプは通常、図面の承認後 7 ~ 10 営業日以内に発送されます。少量生産(50 ~ 500 個)の場合、通常 10 ~ 15 営業日かかります。-完全な生産作業 (1,000+ 個) には 15~25 営業日かかります。時間が重要な注文の場合は、3~5 日の急ぎサービスをご利用いただけます。-
Q: スイスの機械加工部品の検査レポートは提供されますか?
A: はい。すべての出荷には寸法検査レポートが含まれます。医療、航空宇宙、その他の規制産業向けに、ご要望に応じて完全な初回品目検査 (FAI) レポート、材料認証 (MTC)、および CMM 検査レポートを提供します。
24 時間以内にスイス CNC の見積もりを入手
2D 図面または 3D モデルをお送りください。当社のエンジニアリング チームが設計の製造可能性を確認し、工具や材料を推奨し、1 営業日以内に詳細な見積もりを返信します。
人気ラベル: スイスの CNC 加工、中国のスイスの CNC 加工メーカー、サプライヤー、工場、チタン
上一条
無あなたはおそらくそれも好きでしょう


お問い合わせを送る